Artykuł sponsorowany
Jak różne typy pasywacji zmieniają odporność i wygląd cynkowanych elementów
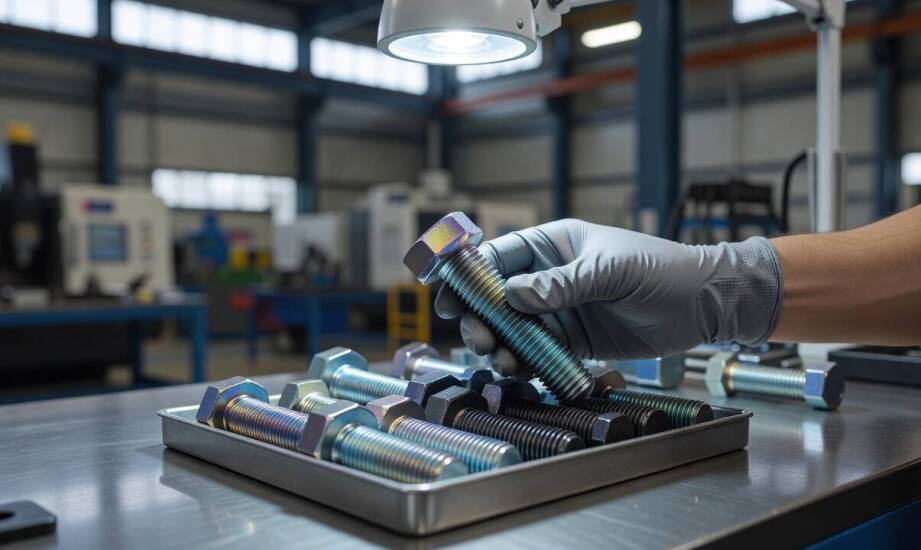
W procesie produkcji elementów metalowych dla maszyn budowlanych lub branży motoryzacyjnej ten sam cynkowany detal musi sprostać wielu wyzwaniom. Wymaga się od niego zapewnienia trwałej ochrony antykorozyjnej w wilgotnym środowisku hali przemysłowej, estetycznego wyglądu po ostatecznym montażu oraz precyzyjnego pasowania gwintów i otworów bez konieczności przeprowadzania dodatkowych operacji obróbczych. Kiedy surowa warstwa cynku jest niewystarczająca do długoterminowego zabezpieczenia materiału, specjalistyczna pasywacja powłok w Lublinie i okolicznych strefach przemysłowych staje się standardowym wymogiem technologicznym. Zastosowanie odpowiedniej warstwy konwersyjnej ogranicza reaktywność metalu, pozwalając na bezpieczne magazynowanie oraz bezproblemowe użytkowanie komponentów w agresywnych środowiskach roboczych.
Mechanizm tworzenia warstwy konwersyjnej na cynku
Pasywacja to proces chemiczny, który tworzy na powierzchni cynku mikroskopijną warstwę konwersyjną, zbudowaną głównie z tlenków i wodorotlenków chromu trójwartościowego. Cały cykl rozpoczyna się od kwaśnego ataku roztworu na cynkowane podłoże, co skutkuje powolnym trawieniem metalu. W efekcie dochodzi do lokalnego wzrostu pH przy samej powierzchni detalu, co inicjuje wytrącanie się nierozpuszczalnych związków chromu. Związki te polimeryzują podczas etapu suszenia, przekształcając się w zwartą lub porowatą strukturę ochronną. Prawidłowo uformowana warstwa konwersyjna znacząco ogranicza dostęp tlenu i wilgoci do podłoża, co bezpośrednio spowalnia powstawanie charakterystycznego białego nalotu, znanego w przemyśle jako biała korozja.
W praktyce przemysłowej wyróżnia się kilka wariantów tego procesu, różniących się ostateczną grubością oraz właściwościami ochronnymi. Niebieska pasywacja wytwarza cienką, bardzo zwartą barierę o grubości zaledwie 50–100 nanometrów. Jej ogromną zaletą technologiczną jest to, że nie zmienia ona wymiarów gwintów montażowych, zachowując jasnoniebieski, przejrzysty odcień ułatwiający wizualną kontrolę elementów. Zapewnia przy tym podstawową ochronę zgodną z rygorystycznymi wytycznymi normy PN-EN ISO 19598, wytrzymując 192 godziny w teście mgły solnej dla układu zawieszkowego.
Czarna pasywacja działa w nieco inny sposób, ponieważ tworzy na detalu grubszą, porowatą warstwę osadzającą czarne tlenki metali. Jej bazowa odporność jest mocno zbliżona do wariantu niebieskiego, jednak dla uzyskania pełnej efektywności wynoszącej od 168 do 240 godzin w komorze solnej struktura ta wymaga nałożenia dodatkowego uszczelnienia chemicznego. Ciemny odcień doskonale maskuje drobne wady powierzchniowe i podnosi estetykę elementów eksponowanych na zewnątrz, chociaż może jednocześnie utrudniać odczyt płytkich oznaczeń grawerowanych na obudowach.
Wariant grubowarstwowy, nazywany często pasywacją opalizującą, osiąga grubość rzędu 250–400 nanometrów. Charakteryzuje się on najwyższym rynkowym poziomem zabezpieczenia galwanicznego, ponieważ grubowarstwowa struktura izoluje podłoże cynkowe nawet przez 360 godzin ciągłego testu. Barwa detalu iryzuje w zależności od kąta padania światła, przybierając odcienie od żółtawego po lekko zielonkawy. Metoda ta wykazuje największą stabilność w bezpośrednim kontakcie ze środkami chemicznymi, ale przy bardzo precyzyjnych mechanizmach lub drobnych gwintach operatorzy muszą precyzyjnie uwzględnić jej wpływ na końcowe tolerancje wymiarowe.
Jak przebiega proces pasywacji powłok w Lublinie?
Wybór konkretnego typu wykończenia powierzchni zależy bezpośrednio od wymagań normowych ISO, przewidywanego poziomu wilgotności otoczenia oraz planowanego czasu ekspozycji danego elementu w maszynie. W warunkach stałego narażenia na opady atmosferyczne lub regularnego kontaktu z agresywnymi solami drogowymi inżynierowie zalecają wariant grubowarstwowy. Dla detali pracujących wyłącznie w suchych, zamkniętych szafach sterowniczych w zupełności wystarcza opcja niebieska, która pozwala na bezbłędną identyfikację części na linii produkcyjnej.
Nakładanie warstwy konwersyjnej stanowi kluczowy etap wykańczający, następujący bezpośrednio po nałożeniu bazowej powłoki cynkowej o standardowej grubości od 5 do 30 mikrometrów. To precyzyjne połączenie gwarantuje odpowiednią synergię ochronną, w której powłoka cynkowa pełni funkcję protektorową, a proces pasywacji powłok w Lublinie fizycznie odcina go od otaczającego środowiska korozyjnego. Ochrona katodowa cynku ulega w ten sposób znacznemu wydłużeniu, co z kolei przekłada się na wysoką stabilność funkcjonalną detalu przed jego ewentualnym malowaniem proszkowym na dalszym etapie.
Właściwe przeprowadzenie całego cyklu galwanicznego wymaga specjalistycznego zaplecza zdolnego do precyzyjnego kontrolowania parametrów kąpieli, w tym temperatury oraz stężenia roztworów roboczych. Przykładem zakładu realizującego takie procesy technologiczne jest Przedsiębiorstwo Wielobranżowe Galwanex Export - Import, które od 1986 roku zabezpiecza elementy stalowe zgodnie z rygorystycznymi europejskimi standardami jakości. Doświadczenie operatorów obsługujących w pełni zautomatyzowane linie pozwala na ścisłe dostosowanie parametrów warstwy konwersyjnej do gabarytów przedmiotu oraz jego przyszłego przeznaczenia przemysłowego.
Skutki nieprawidłowo dobranego zabezpieczenia cynkowego
Nieodpowiednie parametry nałożonej warstwy konwersyjnej przynoszą wymierne straty jakościowe na późniejszych etapach produkcji konstrukcji stalowych. Zbyt cienka, niedostatecznie wygrzana powłoka prowadzi do błyskawicznego pojawienia się ognisk białej korozji, co znacząco skraca całkowitą żywotność elementu metalowego. Powierzchnia niemal natychmiast traci swoje właściwości barierowe, zmuszając producenta sprzętu do kłopotliwej i przedwczesnej wymiany podzespołów w maszynie końcowej, często już u ostatecznego klienta.
Nałożenie przesadnie grubej lub nieprawidłowo uszczelnionej warstwy niesie za sobą ryzyko mikropęknięć pod wpływem naturalnych naprężeń termicznych podczas pracy urządzenia. Nadmierna ilość tlenków może również powodować klinowanie się drobnych gwintów metrycznych, generując dodatkowe koszty związane z koniecznością ponownego, ręcznego gwintowania detali na hali montażowej. W zaawansowanych projektach przemysłowych wymagających wieloletniej bezawaryjności kluczowym priorytetem pozostaje powtarzalność parametrów technicznych potwierdzona testami ISO, a nie tylko satysfakcjonujący efekt wizualny świeżo obrobionej partii materiału.
Kategorie artykułów
Polecane artykuły
Wykorzystanie technologii laserowej w obróbce aluminium: możliwości i korzyści
Jak krzywa pracy wentylatora pokazuje realną wydajność i poziom hałasu instalacji
Kultywatory – innowacje w uprawie gleby